




- 产品名称:
- VC硬焊石墨治具如何避免过载
- 产品类型:
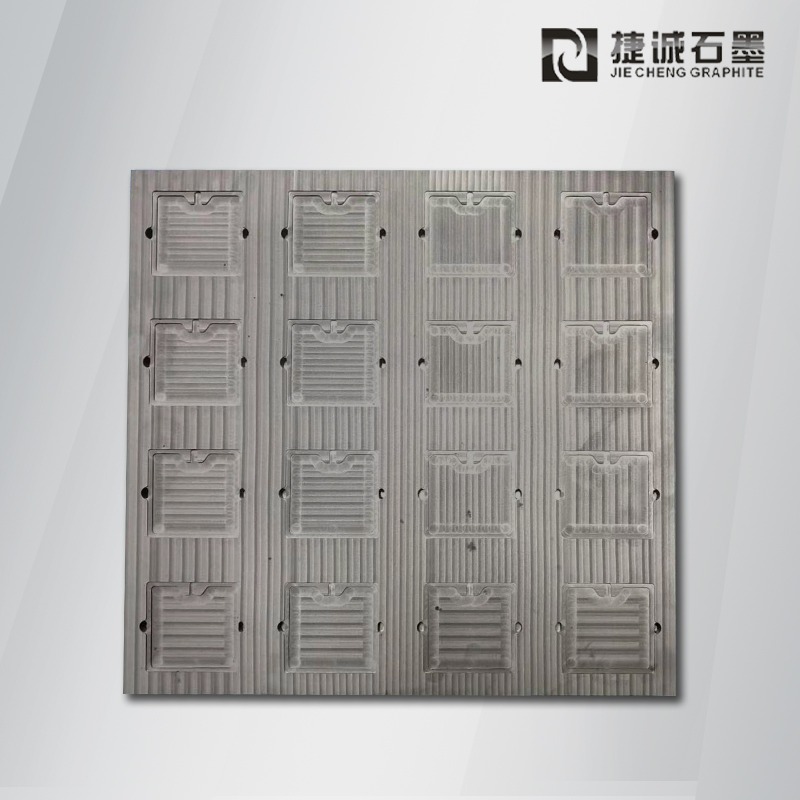
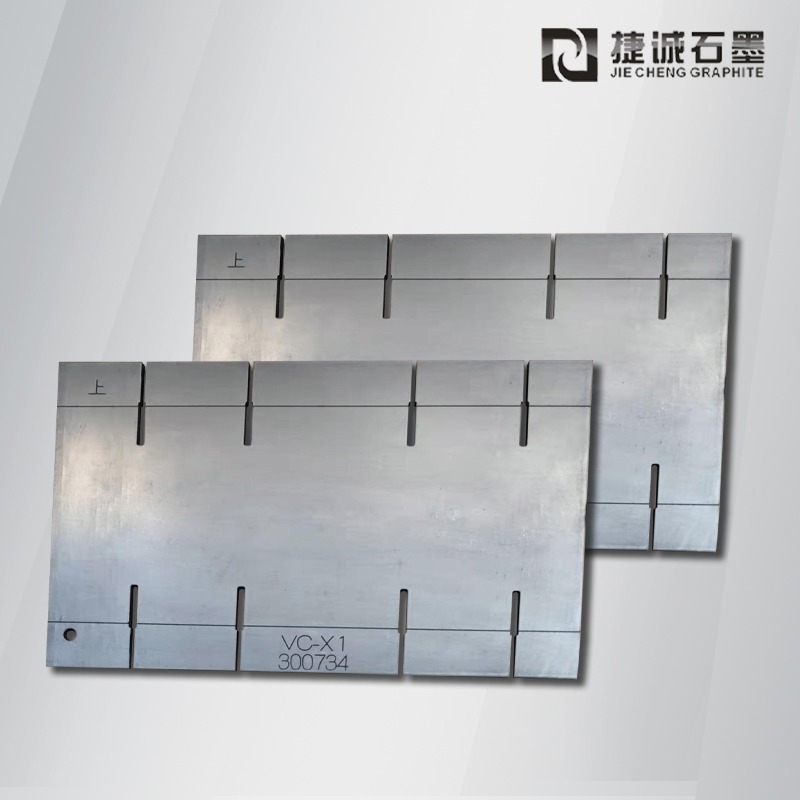
- VC均温板石墨模具
- 产品品牌:
- 捷诚
- 产品简介:
- 在VC(Vapor Chamber)硬焊工艺中,石墨治具因需接受高温、高压及杂乱热应力,过载可能导致裂纹、变形乃至失效。为防止此类问题,需从资料挑选、结构规划、工艺操控及保护检测多维度综合优化
-
-
捷诚石墨0769-89392518更多信息资讯扫描二维码咨询了解
产品详细介绍
VC硬焊石墨治具防止过载的关键措施
在VC(Vapor Chamber)硬焊工艺中,石墨治具因需接受高温、高压及杂乱热应力,过载可能导致裂纹、变形乃至失效。为防止此类问题,需从资料挑选、结构规划、工艺操控及保护检测多维度综合优化:
1. 资料挑选与功能适配
高纯度等静压石墨:选用机械强度高(抗弯强度≥40MPa)、热稳定性好的石墨(如ISO-68等级),保证其在高温(>500℃)下仍能坚持结构完整性。
抗热震性优化:挑选热膨胀系数低的石墨,削减因温度骤变引发的内部应力。
2. 结构规划与应力涣散
几何优化:
圆角过渡:防止尖锐边角,选用R≥1mm的圆角规划,下降应力会集风险。
支撑散布:通过拓扑优化规划支撑点,涣散载荷(如蜂窝结构或网格加强筋)。
有限元剖析(FEA)验证:
模仿硬焊过程中治具的应力散布,识别高应力区并针对性优化(如部分增厚或镂空减重)。
3. 工艺参数精准操控
压力操控:
依据石墨的抗压强度(典型值≥80MPa)设定硬焊压力阈值,运用压力传感器实时监测,超限主动停机。
温度梯度办理:
升温速率:操控加热速率≤10℃/min,防止热冲击。
均温规划:选用多区加热或嵌入均热板,保证治具全体温度均匀(温差<5℃)。

4. 界面与触摸优化
缓冲层规划:在治具与工件触摸面添加柔性资料(如石墨纸或陶瓷纤维垫片),吸收部分压力动摇。
触摸面平整度:保证治具与工件触摸面的平面度≤0.02mm,防止因部分点触摸导致应力会集。
5. 实时监测与反应系统
应力监测:在治具关键部位贴装应变片,实时监测形变并联动压力操控系统调整参数。
温度-压力联动操控:依据温度变化动态调整压力值(如高温时适当下降压力,防止资料软化区过载)。
6. 运用环境与操作标准
防机械冲击:设备减震设备(如气浮渠道),防止外部振荡传递至治具。
标准操作流程:预压测验:硬焊前进行低压预压(10%-20%额定压力),检查治具与工件贴合度。
分步加载:选用阶梯式加压(如分3-5步到达目标压力),防止瞬时过载。
7. 保护与寿数办理
定时检测:运用超声波探伤或X射线检测治具内部裂纹,每50次循环后进行全面检查。
外表修正:对细微磨损外表进行抛光或涂层修正(如SiC涂层),康复触摸面平整度。
寿数猜测:基于应力循环次数和温度历史数据,树立剩下寿数模型,提早替换高风险治具。
8. 失效剖析与改善
过载失效事例库:收集并剖析过载失效事例(如裂纹位置、压力峰值),优化规划和工艺参数。
冗余规划:对关键受力部件添加安全系数(≥1.5),预留过载保护余量。
VC硬焊石墨治具防止过载的核心在于资料功能适配、结构应力涣散、工艺精准操控及实时监测反应。通过高纯度石墨选型、圆角/支撑结构优化、分步加载策略及应变实时监测,可明显下降过载风险。一起,结合定时保护与失效剖析,形成闭环改善体系,保证治具在高压高温工况下的长期稳定性和安全性。