


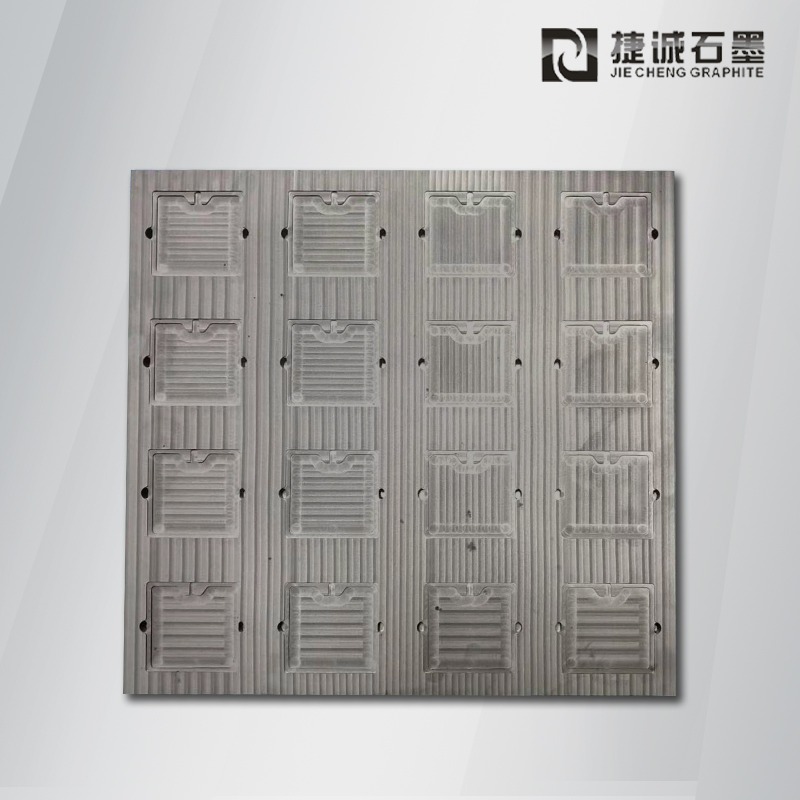


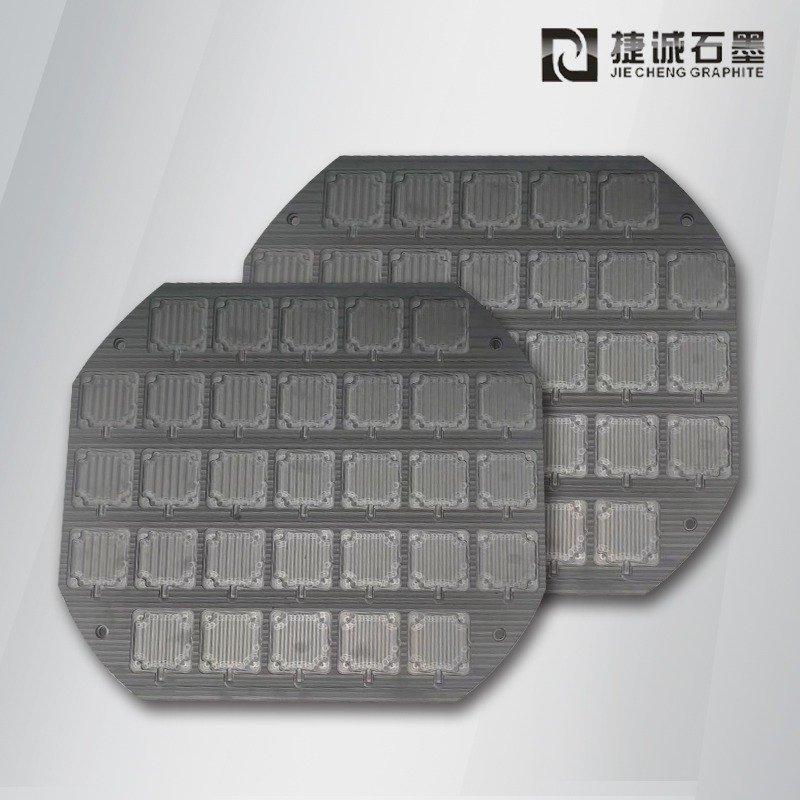
- 产品名称:
- VC扩散焊接硅锭切割用碳冶具
- 产品类型:
- VC均温板石墨模具
- 产品品牌:
- 捷诚
- 产品简介:
- VC涣散焊接硅锭切开进程中运用碳冶具(碳基东西或模具)需结合材料特性、工艺参数及设备适配性
-
-
捷诚石墨0769-89392518更多信息资讯扫描二维码咨询了解
VC涣散焊接硅锭切开进程中运用碳冶具(碳基东西或模具)需结合材料特性、工艺参数及设备适配性,以下为关键运用技巧及分析:
一、碳冶具的选型与规划
材料选择
石墨碳纤维:优先选用高纯度、低灰分(<300ppm)、高固定碳(≥99.9%)的石墨材料,确保其导热性、耐高温性及化学安稳性。
热膨胀系数匹配:碳冶具的热膨胀系数需与硅锭靠近,避免高温下因热应力导致变形或开裂。
结构强度:紧缩强度需≥200MPa,抗弯折强度≥150MPa,以接受切开进程中的机械应力。
模具规划
精度控制:运用CAD软件规划模具,确保标准精度与硅锭切开要求匹配,减少加工余量。
散热优化:规划合理的散热通道或表面处理(如喷砂),提高模具的散热功率,下降部分过热危险。
易损部位强化:对切开区域或高应力部位进行部分增厚或镶嵌硬质合金,延伸模具寿数。
二、工艺参数适配
温度控制
涣散焊接温度:根据硅锭材料调整焊接温度(一般为800-1200℃),确保碳冶具在高温下不发生氧化或分化。
切开温度:切开进程中需实时监测碳冶具温度,避免因过热导致模具软化或硅锭热损害。
压力与时间
压力控制:涣散焊接压力一般为0.5-50MPa,需根据硅锭厚度及碳冶具强度调整,避免压力过大导致模具变形。
焊接时间:优化焊接时间,确保涣散进程充沛完成,同时避免过长时间导致碳冶具功能下降。
气体维护
真空或惰性气体环境:在涣散焊接及切开进程中,选用真空或惰性气体(如氩气)维护,避免碳冶具氧化。
气体流量控制:确保气体流量安稳,避免因气体动摇导致焊接或切开质量不安稳。

三、操作技巧与维护
预处理与装置
表面清洁:运用前需对碳冶具进行清洁,去除表面油污、杂质,确保与硅锭接触面平整。
定位精度:选用高精度夹具或定位设备,确保碳冶具与硅锭的相对方位准确,减少切开偏差。
切开进程控制
切开速度:根据硅锭材料及碳冶具强度调整切开速度,避免因速度过快导致模具磨损或切开质量下降。
冷却方法:选用水冷或风冷系统对碳冶具进行冷却,下降热应力,延伸模具寿数。
后期维护
定时检测:运用后对碳冶具进行标准、硬度及表面质量检测,及时发现裂纹、磨损等缺陷。
修正与再利用:对细微磨损的碳冶具进行表面处理(如抛光、镀膜)或再加工,延伸其运用寿数。
四、常见问题与解决方案
模具变形
原因:温度过高、压力不均或材料强度缺少。
解决方案:优化工艺参数、加强模具结构规划或替换更高强度材料。
切开质量不安稳
原因:模具定位不准确、切开参数不合理或碳冶具磨损。
解决方案:提高定位精度、调整切开参数或及时替换模具。
模具寿数短
原因:材料选择不当、热应力过大或维护缺少。
解决方案:选用更高功能材料、优化冷却系统或加强后期维护。