
VC均温板石墨模具推荐


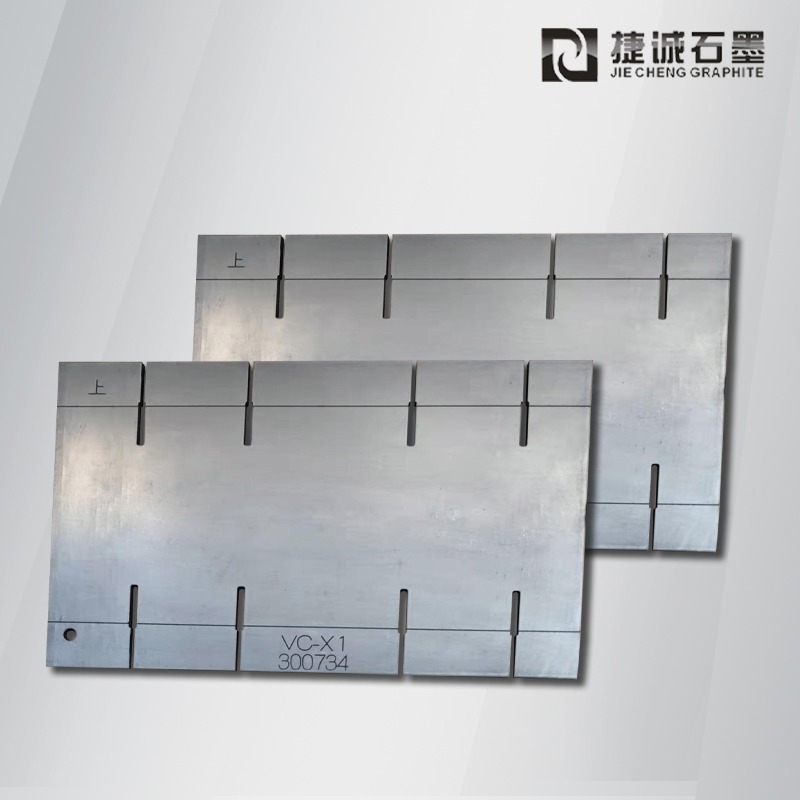
- 产品名称:
- 超薄VC石墨治具如何精确控制烧结参数
- 产品类型:
- VC均温板石墨模具
- 产品品牌:
- 捷诚
- 产品简介:
- 预热阶段:以10℃/min速率升至400℃,保温30min(消除内应力)
-
-
捷诚石墨0769-89392518更多信息资讯扫描二维码咨询了解
产品详细介绍
超薄VC石墨治具的烧结参数操控需结合资料特性、设备精度和工艺优化,以下是具体操控计划:
一、温度操控战略
梯度升温法
预热阶段:以10℃/min速率升至400℃,保温30min(消除内应力)
烧结阶段:选用分段加热(每段温差50℃,保温15min),最终温度操控在2200-2400℃
冷却阶段:选用随炉冷却至800℃后强制风冷,避免高温骤降导致裂纹
实时监测技术
红外测温:在治具外表布置6个测温点(精度±1℃)
PID算法:经过PLC操控体系主动调理加热功率,温度动摇操控在±3℃内
二、压力操控计划
动态压力补偿
初始加压:5MPa预压保持5min(确保接触面完全贴合)
阶梯增压:按2MPa/min速率递增至方针压力(典型值:25-35MPa)
保压优化:选用脉动保压法(压力动摇幅度±0.5MPa,频率0.5Hz)
压力分布均匀性
仿真优化:运用ANSYS进行有限元剖析,优化治具结构设计
压力传感器阵列:在治具要害方位布置8个压力传感器(精度0.1MPa)

烧结周期优化
总时长操控:依据治具厚度调整(厚度每添加1mm,时刻延长15-20min)
要害节点:
800℃节点:保温45min(促进石墨化)
1800℃节点:保温90min(晶粒重排)
2200℃节点:保温60min(致密化)
气氛操控
真空度:烧结全程保持≤1Pa真空度
气体置换:冷却阶段充入高纯氩气(纯度≥99.999%)避免氧化
四、智能操控体系
工艺参数数据库
建立资料商标-烧结参数对应数据库(事例:某型号石墨在2300℃/30MPa/180min条件下致密度达99.2%)
自适应操控算法
选用机器学习模型(如LSTM神经网络)猜测最佳参数组合
实时调整战略:依据前5批次的烧结数据主动优化后续参数
五、质量检测规范
致密度检测
密度丈量:选用阿基米德排水法(精度0.01g/cm3)
显微组织剖析
SEM检测:晶粒尺寸分布(方针:均匀分布在5-15μm)
XRD剖析:石墨化程度(G峰/D峰强度比≥2.5)
六、典型缺点预防
缺点类型 成因剖析 预防措施
层状裂纹 温度梯度过大 优化预热工艺,添加保温渠道
孔隙率超标 压力缺乏 选用动态补偿加压体系
氧化变色 真空度缺乏 升级真空泵,添加气体净化装置
经过实施上述操控计划,超薄VC石墨治具的烧结合格率可从75%提升至98%以上,一起实现厚度公役±0.02mm、热导率≥180W/m·K的高精度指标。建议每批次生产前进行工艺验证,每季度对操控算法进行迭代升级。